工业相机在金属件视觉检测系统中的关键应用
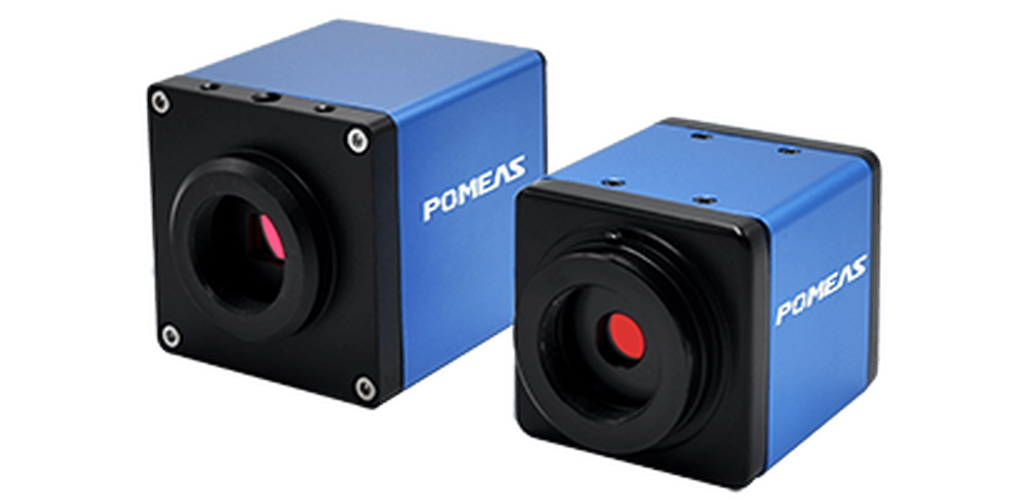
随着制造业向智能化、精密化方向发展,金属件的质量检测变得至关重要。传统人工检测存在效率低、易疲劳、标准不一等问题,而基于工业相机的机器视觉检测系统凭借其高精度、高速度、非接触等优势,正逐渐成为金属件检测的主流手段。本文将探讨工业相机在金属件视觉检测系统中的具体应用及其技术特点。
一、金属件视觉检测的典型需求
金属件(如冲压件、铸造件、机加工件)在生产过程中常出现表面缺陷(划痕、凹坑、锈蚀)、尺寸偏差、装配缺失等问题。视觉检测系统需完成以下任务:
- 尺寸测量:检测长度、孔径、角度等几何参数;
- 表面缺陷检测:识别裂纹、毛刺、压伤等;
- 位置对准:引导机器人抓取或装配;
- 字符识别:读取零件上的编码或标记。
二、工业相机的选型要点
针对金属件检测,工业相机的选择需综合考虑分辨率、帧率、接口、光谱响应等因素:
- 分辨率:根据检测精度要求选择,例如检测0.1mm缺陷时,通常需200万像素以上相机;
- 帧率:高速生产线需高帧率相机(如200fps以上)以捕捉运动中的零件;
- 接口:GigE、USB3.0、Camera Link等,需平衡传输距离与带宽;
- 传感器类型:CMOS相机性价比高,适合大多数工业场景;CCD相机在低照度下表现更优;
- 特殊功能:如HDR模式应对高反光金属表面,全局快门避免运动模糊。
三、典型视觉检测系统的组成
一套完整的金属件视觉检测系统包括:
- 工业相机:核心成像设备;
- 镜头:远心镜头用于精密测量,定焦镜头用于大视野检测;
- 光源:常用的有环形光、同轴光、背光等,针对金属反光特性需选用漫射光或偏振光;
- 图像处理单元:运行视觉算法(如模板匹配、边缘提取、深度学习);
- 执行机构:分拣或报警装置。
四、工业相机的具体应用场景
- 表面缺陷检测:采用高分辨率相机搭配暗场照明,突出划痕和凹坑;结合深度学习算法分类缺陷类型。
- 尺寸测量:使用远心镜头和背光照明,获取零件轮廓,通过亚像素边缘检测实现微米级测量。
- 机器人引导:3D相机(如结构光或ToF相机)识别零件位姿,引导机械臂进行抓取或装配。
- 在线检测与分拣:高速相机配合编码器触发,在生产线上实时检测并剔除不良品。
五、技术挑战与发展趋势
金属件的高反光特性对成像造成干扰,需采用偏振滤光或特殊光源设计。复杂背景下的缺陷检测仍需算法优化。工业相机将向更高分辨率、更高帧率、智能嵌入式处理(如集成AI芯片)方向发展,同时3D视觉和光谱成像技术将拓展金属件检测的维度。
工业相机作为金属件视觉检测系统的“眼睛”,其合理选型与系统集成直接决定检测性能。随着智能制造的推进,工业相机与AI算法的深度融合将进一步提升金属件检测的自动化与智能化水平,为高品质制造保驾护航。
如若转载,请注明出处:http://www.rsqko.com/product/55.html
更新时间:2026-11-21 13:02:14